• Компания Maanshan Licheng blade manufacturing co., LTD. поздравляет вас с праздником середины осени
    Sep 21, 2026 Компания Maanshan Licheng blade manufacturing co., LTD. поздравляет вас с праздником середины осени
    Когда яркая полная луна восходит на 15-й день восьмого лунного месяца, мы приветствуем Праздник середины осени — почитаемый традиционный китайский праздник. Окутанные теплым сиянием единения, общины по всей стране оживают в атмосфере мира и праздничного настроения. От созерцания светящейся луны и наслаждения сладкими лунными пряниками до прогулок по ярмаркам фонарей и знакомства с богатым нематериальным культурным наследием — люди собираются вместе, чтобы отпраздновать воссоединение семьи и приобщиться к глубокой культурной традиции. На протяжении веков луна в середине осени отражала самые глубокие эмоциональные связи китайского народа. Как бы далеко они ни путешествовали, их тоска по дому и благословения для близких мягко струятся в лунном свете. Сегодня мы также выражаем сердечную праздничную благодарность строителям, медицинскому персоналу и волонтерам, твердо стоящим на своих постах; простой лунный пряник и теплое приветствие приносят утешительные объятия большой семьи. В районах и школах мероприятия «Празднуем середину осени вместе» приглашают иностранных студентов и зарубежных друзей попробовать лунные пряники и послушать мифологическую историю о том, как Чанъэ летит на луну, позволяя всему миру разделить эту уникальную китайскую романтику. Maanshan Licheng Blade Manufacturing Co., Ltd. обеспечивает превосходную эффективность резки изнутри и снаружи. Используя первоклассные мировые и местные материалы наряду с передовыми методами обработки, такими как вакуумная, криогенная и соляная термообработка, мы создаем лезвия с исключительной структурной целостностью и долговечностью. Если у вас возникнут какие-либо вопросы или потребности относительнометаллургиипромышленных лезвий ,ножей для бумажной промышленности, или других областей применения, пожалуйста, не стесняйтесь обращаться к нам в любое время....
    Смотреть Больше
  • Оптимизация лезвий для резки толстолистового металла: преимущества в производительности и рекомендации по применению инструментальной стали H13
    Sep 08, 2026 Оптимизация лезвий для резки толстолистового металла: преимущества в производительности и рекомендации по применению инструментальной стали H13
    При обработке листового металла средней и большой толщины, как правило, используется технология горячей прокатки, при этом основным методом изготовления является прокатка. Обычно применяются стали марок Q235, Q345, различные высокопрочные стали и аналогичные. Для уменьшения дефектов поперечного сечения, возникающих при резке, резка производится при высоких температурах, обычно от 400°C до 700°C. Четыре основные проблемы при интенсивной резке ножами. 1. Высокая температура: При высоких температурах мартенсит в инструменте подвергается отпуску и распадается на феррит и крупные карбиды, что приводит к размягчению матрицы. При 400 °C цементит (Fe3C) начинает укрупняться и терять эффективность; в результате лезвие теряет твердость и выходит из строя. 2. Оксидная окалина: Наличие окалины из оксида железа на поверхности горячекатаных листов приводит к усиленному абразивному износу инструмента. Режущая кромка ножа постепенно закругляется, теряя остроту, что, в свою очередь, непреднамеренно увеличивает зазор между инструментом и приводит к образованию более крупных заусенцев на стальном листе. 3. Усталость: Твердость оксидного слоя на поверхности пластины значительно выше, чем у основного металла; он хрупкий и абразивный, и поэтому является основной причиной износа и поломки режущего инструмента. В то же время, условия резки с термоциклированием усиливают усталостные эффекты. 4. Ударная нагрузка: Что касается ударной нагрузки, толщина горячекатаных листов обычно неравномерна, и хрупкая оксидная пленка разрушается при ударе, что приводит к локальным пикам напряжения на режущих кромках; при многократных ударах микроскопические дефекты режущей кромки увеличиваются, так что от ножа отслаиваются небольшие кусочки поверхностного материала, и происходит сколы на режущей кромке. Мишени для резки толстых листов. В условиях вышеуказанных сложных производственных процессов сталелитейные заводы сталкиваются со значительными трудностями в достижении заданных критериев резки: 1. Заусенцы от среза составляют менее 3–5% от толщины пластины. 2. Допуск по длине листового металла после резки составляет от плюс-минус 0,5 до 1 мм, а разрез должен быть перпендикулярным. 3. Чистый поперечный срез без разрывов, узелков или обрушения краев. 4. Срок службы лезвия, позволяющий осуществлять серийное производство с низкой частотой смены инструмента. Легированный состав и характеристики инструментальной стали H13 Для решения сложных задач, связанных с резкой тяжелых листовых материалов, компания LCKNIFE выбрала инструментальную сталь H13 (1.2344, 4Cr5MoSiV1) благодаря ее выгодному составу. 1. Углерод (C: 0,32–0,45%): Способствует закалочной твердости матрицы и основной износостойкости; среднее содержание углерода обеспечивает прочность ножа, не вызывая при этом хрупкости. 2. Кремний (Si: 0,80–1,25%): Улучшает закаливаемость ножевой стали, повышает стойкость к окислению и термической усталости. 3. Марганец (Mn: 0,20–0,60%): Способствует закаливаемости инструмента. 4. Хром (Cr: 4,75–5,5...
    Смотреть Больше
  • Золотая осень, сентябрь начинает новый путь: школы по всей стране встречают первый день занятий
    Aug 31, 2026 Золотая осень, сентябрь начинает новый путь: школы по всей стране встречают первый день занятий
    Трогательные воссоединения: в кампусах средних и старших школ царила оживленная атмосфера — старые друзья снова были вместе. Во многих классах учащимся помогли быстро перейти из «режима каникул» в «учебное состояние», предложив им поделиться впечатлениями от отдыха и обменяться карточками с пожеланиями. Уникальный «Первый урок»: воспитание патриотизма для создания прочного фундамента развития Ярким финалом первого дня стали оригинальные «Первые уроки семестра», которые с успехом прошли по всей стране. Уроки этого года тесно перекликались с духом времени, гармонично сочетая патриотическое воспитание, сохранение традиционной культуры и психологическую поддержку. Многие школы пригласили в классы выдающихся людей, передовых научных сотрудников и представителей активной молодежи, которые на живых примерах вдохновили подростков на стремление к высоким идеалам. Благодаря увлекательной и познавательной форме обучения в первый же день занятий дети прошли глубокое духовное очищение, прониклись патриотизмом и зарядились энергией на новый семестр. Технологии рука об руку со снижением нагрузки: новый опыт в сфере умного образования Примечательно, что школьные кампусы в новом семестре также отличились внедрением «технологических возможностей» и повышением качества в рамках политики «двойного снижения» (сокращения объема домашних заданий и внешкольного репетиторства). Многие школы внедрили интеллектуальную среду обучения с виртуальными элементами, помогая учащимся всесторонне развиваться — нравственно, интеллектуально, физически, эстетически и трудолюбиво — с помощью персонализированного подхода и насыщенных дополнительных занятий. Новый семестр — это новый старт и новые надежды. Под звон золотой осени бесчисленное множество учащихся встречают утренний рассвет, отправляются в путь с новыми силами, смело идут вперед по дороге юности и пишут свои собственные совершенно новые главы. Компания Licheng blade manufacturing вместе со всем коллективом передает самые искренние приветствия учителям, учащимся и родителям по всей стране: мы желаем всем успешного нового семестра, воплощения мечты и ярких новых достижений!...
    Смотреть Больше
  • Прорыв в применении и анализ процесса стали LD (7Cr7Mo2V2Si) в ножах для резки стальных листов Q345 (Q355) толщиной 6–8 мм
    Aug 28, 2026 Прорыв в применении и анализ процесса стали LD (7Cr7Mo2V2Si) в ножах для резки стальных листов Q345 (Q355) толщиной 6–8 мм
    В металлообработке и производстве важны срок службы и стабильность.лезвия ножницявляются критически важными факторами, определяющими эффективность производства и эксплуатационные расходы. Учитывая жесткие требования к резке стальных пластин Q345 толщиной 6–8 мм, компания Licheng Blade разработала высокопроизводительные ножницы с использованием новой холоднокатаной штамповой стали LD, после обширных исследований в области конечного применения и инноваций в материалах. Конечные пользователи демонстрируют, что эти ножницы обеспечивают четырехкратное увеличение срока службы по сравнению с традиционными холоднокатаными штамповыми сталями, такими как SKD11, горячекатаными штамповыми сталями, такими как H13, и быстрорежущей сталью W6Mo5Cr4V2, тем самым решая давние проблемы, связанные со сколами ножниц, ограниченным сроком службы и трудностями при переточке. 1. Основные проблемы режущих лезвий, изготовленных из традиционных материалов.Традиционные ножницы для резки были протестированы с использованием различных штамповочных и быстрорежущих сталей, однако практическое производство продолжает выявлять проблемы, негативно влияющие на эффективность, точность и стоимость.Ограничения в проектировании и использовании периферийных устройств:I. Угол заточки клина против прочности: Когда речь идет о резке ножом, как и ножницами, меньший угол обеспечивает более острую резку, но снижает прочность и сокращает срок службы, в то время как чрезмерный угол увеличивает сопротивление. Углы заточки лезвий обычно варьируются от 80° до 90°, при этом 90° обычно выбирается для максимального увеличения количества доступных режущих кромок.II. Диапазон углов перекрытия: угол между двумя кромками при поперечном сдвиге составляет 0–10 градусов, тогда как продольные лезвия режущего инструмента пересекаются перпендикулярно.III. Глубина захвата и зазор: Для обеспечения надежного контакта кромки с материалом необходим баланс между плотностью и глубиной захвата. Зазор и глубина влияют на поперечное сечение после резки и срок службы лезвия, и их необходимо анализировать с учетом метода резки, размеров инструмента и толщины листа.IV. Конструкция основания ножа: Неправильная высота основания ножа ухудшает качество режущей кромки. Для более толстых листов, как правило, требуются ножи большего размера, а расчетная толщина должна быть как минимум в три раза больше толщины материала. Если внешний диаметр или ширина ножа больше ожидаемых, это соотношение можно соответственно уменьшить. Производственные и технологические сложности: выбор материалов, ковка, термообработка и шлифовка. Эти сложные процессы в значительной степени зависят от обширного производственного опыта. Операционные вопросы:I. Затупление и износ: Низкая усталостная прочность приводит к износу кромок и локальному сколу, что требует частой замены или удаления больших усталостных слоев, что значительно снижает производительность.II. Хрупкое разрушение: это наиболее серьезный вид разрушения при обработке ножа. В то время как устало...
    Смотреть Больше
  • Передовая металлургия, превосходная точность: внутри Maanshan Licheng Blade Manufacturing Co., Ltd.
    Aug 18, 2026 Передовая металлургия, превосходная точность: внутри Maanshan Licheng Blade Manufacturing Co., Ltd.
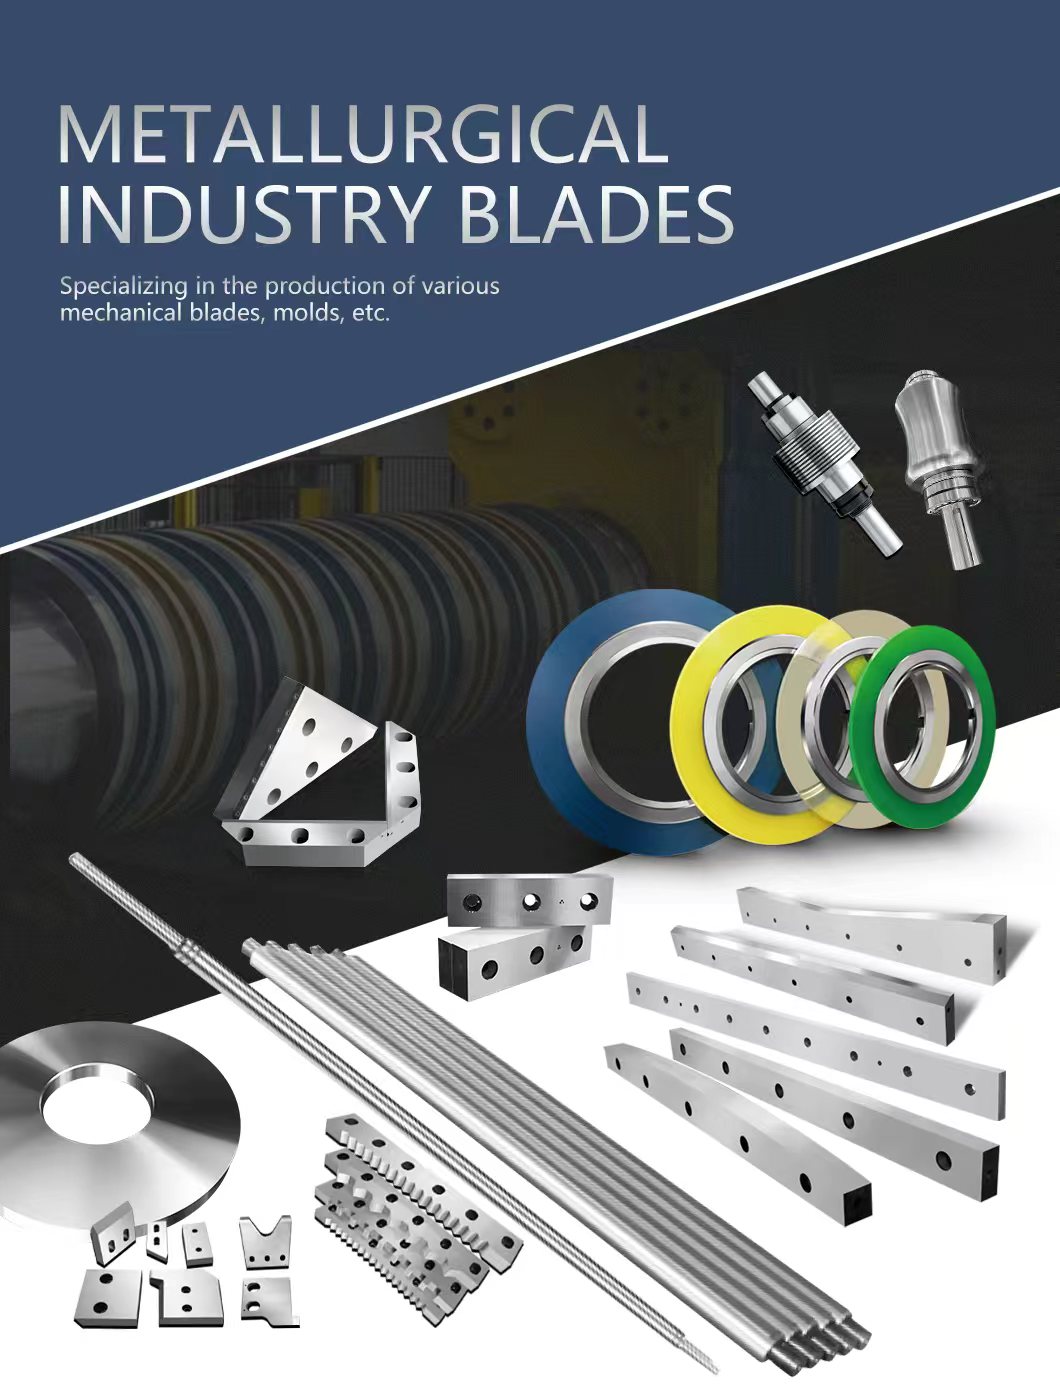
    МААНЬШАНЬ, КИТАЙ —В требовательном мире современного производства и обработки металлов качество резки начинается задолго до включения станка—оно начинается с металлургии и термообработки самого лезвия. Maanshan Licheng Blade Manufacturing Co., Ltd. зарекомендовала себя как надежный лидер в этой области, объединяя передовые исследования материалов с современными производственными технологиями для создания промышленных режущих инструментов, отличающихся максимальной долговечностью и точностью.   В основе производственной философии Licheng’s лежит бескомпромиссная приверженность целостности материала. Компания использует широкий выбор высококачественных импортных и премиальных отечественных материалов, тщательно подобранных для соответствия строгим требованиям тяжелой промышленности. Однако выбор подходящей исходной стали — это только первый шаг. Чтобы раскрыть полный потенциал металла, Licheng применяет комплекс передовых процессов термообработки, включая:   Вакуумная термообработка: минимизирует деформацию и окисление поверхности, обеспечивая однородность структуры по всему лезвию.   Криогенная термообработка: удаляет остаточный аустенит из стали, значительно повышая износостойкость и стабильность размеров.   Термообработка в соляной ванне: обеспечивает быстрое и равномерное нагревание для достижения превосходного баланса твердости и прочности.   Эти сложные тепловые процессы кардинально улучшают внутренние свойства и микроструктуру каждого ножа, обеспечивая превосходное сохранение остроты кромки, устойчивость к ударным нагрузкам и увеличенный срок службы даже в экстремальных промышленных условиях.     Специализированные решения для металлургической промышленности Хотя Licheng обслуживает разнообразную глобальную промышленную базу, компания прежде всего известна своей специализированной разработкой лезвий для металлургической промышленности. Созданная для работы в условиях высоких нагрузок, значительных тепловых воздействий и непрерывной эксплуатации, основная линейка продукции Licheng’s включает:   Круглые ножи для продольной резки рулонного металла - Изготовлены с точными допусками для плавной ротационной резки и продольного раскроя без заусенцев при работе с металлом различной толщины. Подходят для низкоуглеродистой стали, рубки, алюминиевой стали, травильных линий, электротехнической стали и т. д. Возможность резки полос рулонного металла толщиной от 0,05 мм до 25 мм.   Лезвие для резки стали - Качество обработки поверхности оказывает большое влияние на точность и долговечность лезвия для резки стали. Шлифовальная поверхность лезвия фактически формируется бесчисленными царапинами, оставленными множеством абразивных частиц на шлифовальном круге. Разработано для чистой высокоточной резки толстых листов, обладает исключительной ударной вязкостью для предотвращения сколов или трещин при высоких усилиях резания.   Лезвия для продольной резки электротехнической стали: Специально изготовлены для высокоточной обработки электротехнической кремнистой ст...
    Смотреть Больше
  • Новые стандарты безопасности, выпущенные для защитных кожухов ножей автоматических мясорезок
    Aug 05, 2026 Новые стандарты безопасности, выпущенные для защитных кожухов ножей автоматических мясорезок
    Служба безопасности и инспекции пищевых продуктов в сотрудничестве с коммерческими советами по безопасности кухонь официально выпустила обновленные стандарты безопасности, регулирующие автоматические защитные кожухи лезвий мясорезокНовая директива направлена на резкое снижение производственных травм и рисков перекрестного загрязнения в коммерческих гастрономах, супермаркетах и на предприятиях пищевой переработки. В соответствии с обновленными правилами 2026 года все вновь произведенные автоматические мясорезки должны оснащаться улучшенными усиленными защитными кожухами лезвий, предотвращающими случайный контакт оператора с лезвием во время работы и высокоскоростных циклов очистки. Статистика показывает, что лезвия мясорезок остаются одной из основных причин серьезных порезов в индустрии общественного питания, которые часто происходят, когда защитные кожухи снимают для санитарной обработки. Влияние на отрасль и перспективы на будущее: движение к современной трансформации с нулевым количеством травмОфициальное внедрение стандартов безопасности для мясорезок 2026 года знаменует для индустрии розничной торговли продуктами питания и переработки продуктов прощание с эпохой небрежного управления, когда безопасность приносилась в жертву эффективности очистки. Для производителей оборудования эта директива является срочной технической задачей, побуждающей их больше инвестировать в эргономику, конструкции для быстрой очистки (позволяющие легко обслуживать оборудование без ущерба для безопасности) и интеллектуальные системы блокировки. Для руководителей предприятий и работодателей, хотя первоначально потребуются затраты на обновление оборудования, в долгосрочной перспективе это значительно сократит количество судебных споров из-за производственных травм, страховых требований, текучести кадров и кризисов, связанных с отзывом продукции из-за загрязнения пищевых продуктов....
    Смотреть Больше
  • Как предотвратить деформацию и растрескивание сверхдлинных режущих лезвий
    Jul 20, 2026 Как предотвратить деформацию и растрескивание сверхдлинных режущих лезвий
    В современной металлообработке сверхдлинные CNC ножи для гильотинных ножниц (длиной более 3 метров) требуют абсолютной точности. Достижение безупречной параллельности, прямолинейности и равномерной твердости является серьезной задачей. Поскольку эти компоненты имеют исключительно большую длину, они крайне подвержены термической деформации и образованию трещин в процессе термической обработки. Как производителям предотвратить эти критические дефекты? Секрет заключается в точном выборе материала и строгом двухэтапном протоколе предварительного нагрева. 1. Выберите подходящую высоколегированную инструментальную сталь Предотвращение отказов начинается с металлургии. Для сверхдлинных ножей для тяжелых условий эксплуатации стандартные стали не подходят. Лидеры отрасли используют высококачественные высоколегированные инструментальные стали, такие как Cr12MoV, DC53, LD, and H13K. Эти материалы обеспечивают высокую износостойкость и вязкость сердцевины, необходимые для выдерживания огромных усилий резки без разрушения или деформации. 2. Внедрите двухэтапный процесс предварительного нагрева Во время цикла нагрева сталь естественным образом расширяется. Однако при достижении точки фазового перехода материал подвергается объемной усадке. В цельном ноже длиной 3 метра такое неравномерное расширение и сжатие создает огромные внутренние напряжения, приводящие к короблению или растрескиванию. Чтобы устранить эти напряжения, двухэтапная технология предварительного нагрева является обязательной перед окончательной закалкой: Этап 1 (изотермическая выдержка): Нагрейте нож до 500°C и выдержите его при изотермической температуре. Это обеспечивает равномерную температуру от сердцевины до поверхности. Этап 2 (переходный нагрев): Постепенно повышайте температуру до 850°C для второго этапа предварительного нагрева перед повышением температуры до окончательной температуры закалки. Минимизация деформации при термической обработке сверхдлинных ножей для гильотинных ножниц требует строгого контроля допусков. Используя современные сплавы, такие как DC53 или H13K, и освоив двухэтапный цикл предварительного нагрева, вы сможете значительно снизить внутренние напряжения, устранить образование трещин и обеспечить идеальную прямолинейность ножей для высокоточных операций резки на станках с ЧПУ....
    Смотреть Больше
  • Протоколы предварительного нагрева для усиленных режущих лезвий
    Jul 20, 2026 Протоколы предварительного нагрева для усиленных режущих лезвий
    Для интегрированных станков с ЧПУ режущие ножи длиной более 3 метров обычно изготавливаются из высоколегированных сталей, таких как Cr12MoV, DC53, LD и H13K. Поскольку эти ножи требуют исключительной точности параллельности, перпендикулярности, допусков шага отверстий и равномерности твёрдости, допустимый предел деформации при термообработке крайне мал. Для снижения этого эффекта стандартно применяется двухступенчатый процесс предварительного нагрева во время циклов нагрева, выдержки и закалки: Этап 1: Изотермическая выдержка при температуре 500°C. Этап 2: Повышение температуры до 850°C для второго предварительного нагрева. Во время цикла нагрева материал подвергается тепловому расширению, за которым следует объёмная усадка при достижении точки фазового перехода. Поэтому применение строгого режима предварительного нагрева имеет первостепенное значение для минимизации деформации, особенно для сверхдлинных цельных ножей.
    Смотреть Больше
первая страница 1 2 3 ... 13 последняя страница

В общей сложности 13 страницы

Бюллетень

Пожалуйста, читайте дальше, оставайтесь на связи, подписывайтесь, и мы рады приветствовать вас на расскажите, что вы думаете.

Оставить сообщение
добро пожаловать Licheng
Если вы заинтересованы в наших продуктах и хотите знать больше деталей,пожалуйста, оставьте здесь сообщение,мы ответим вам как только мы можем.

Главная

Продукция

о

контакты