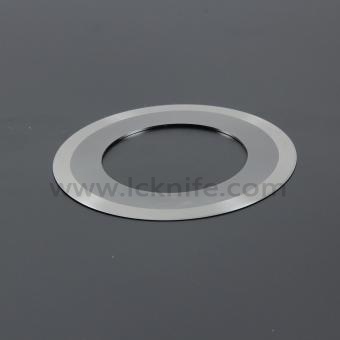
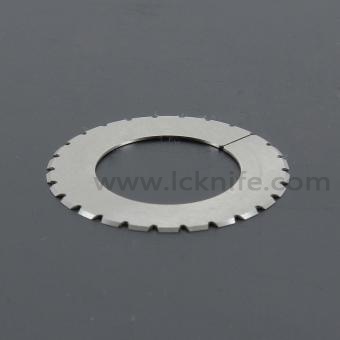
В металлообработке и производстве важны срок службы и стабильность.лезвия ножницявляются критически важными факторами, определяющими эффективность производства и эксплуатационные расходы. Учитывая жесткие требования к резке стальных пластин Q345 толщиной 6–8 мм, компания Licheng Blade разработала высокопроизводительные ножницы с использованием новой холоднокатаной штамповой стали LD, после обширных исследований в области конечного применения и инноваций в материалах. Конечные пользователи демонстрируют, что эти ножницы обеспечивают четырехкратное увеличение срока службы по сравнению с традиционными холоднокатаными штамповыми сталями, такими как SKD11, горячекатаными штамповыми сталями, такими как H13, и быстрорежущей сталью W6Mo5Cr4V2, тем самым решая давние проблемы, связанные со сколами ножниц, ограниченным сроком службы и трудностями при переточке.
1. Основные проблемы режущих лезвий, изготовленных из традиционных материалов.
Традиционные ножницы для резки были протестированы с использованием различных штамповочных и быстрорежущих сталей, однако практическое производство продолжает выявлять проблемы, негативно влияющие на эффективность, точность и стоимость.
Ограничения в проектировании и использовании периферийных устройств:
I. Угол заточки клина против прочности: Когда речь идет о резке ножом, как и ножницами, меньший угол обеспечивает более острую резку, но снижает прочность и сокращает срок службы, в то время как чрезмерный угол увеличивает сопротивление. Углы заточки лезвий обычно варьируются от 80° до 90°, при этом 90° обычно выбирается для максимального увеличения количества доступных режущих кромок.
II. Диапазон углов перекрытия: угол между двумя кромками при поперечном сдвиге составляет 0–10 градусов, тогда как продольные лезвия режущего инструмента пересекаются перпендикулярно.
III. Глубина захвата и зазор: Для обеспечения надежного контакта кромки с материалом необходим баланс между плотностью и глубиной захвата. Зазор и глубина влияют на поперечное сечение после резки и срок службы лезвия, и их необходимо анализировать с учетом метода резки, размеров инструмента и толщины листа.
IV. Конструкция основания ножа: Неправильная высота основания ножа ухудшает качество режущей кромки. Для более толстых листов, как правило, требуются ножи большего размера, а расчетная толщина должна быть как минимум в три раза больше толщины материала. Если внешний диаметр или ширина ножа больше ожидаемых, это соотношение можно соответственно уменьшить.
Производственные и технологические сложности: выбор материалов, ковка, термообработка и шлифовка. Эти сложные процессы в значительной степени зависят от обширного производственного опыта.
Операционные вопросы:
I. Затупление и износ: Низкая усталостная прочность приводит к износу кромок и локальному сколу, что требует частой замены или удаления больших усталостных слоев, что значительно снижает производительность.
II. Хрупкое разрушение: это наиболее серьезный вид разрушения при обработке ножа. В то время как усталостное разрушение указывает на низкую износостойкость, хрупкое разрушение может привести к катастрофическим перебоям в производстве листовой стали или инцидентам, связанным с безопасностью, и тесно связано с выбором материала.
2. Прорывное решение: Преимущества штамповой стали LD
При резке толстых листов, таких как низколегированная высокопрочная конструкционная сталь Q345 толщиной 6–8 мм, режущие лезвия должны выдерживать экстремальные ударные нагрузки и силы трения. Ранее в качестве материала предпочитали быстрорежущую сталь M2 или инструментальную сталь SKD11, но эти традиционные материалы не могли в полной мере соответствовать условиям работы.
Быстрорежущая сталь W6: Несмотря на высокую твердость и красностойкость, необходимые для резки или продольной резки ножами, недостаточная прочность приводит к сколам лезвия ножа при интенсивных циклических ударах толстых пластин.
Сталь SKD11: Хотя она обладает хорошей износостойкостью, ее ударная вязкость недостаточна для непрерывной резки толстых листов, что часто приводит к преждевременному выходу инструмента из строя.
С точки зрения выбора материалов, эти традиционные металлы относятся к премиум-классу, но их эксплуатационные характеристики не в полной мере соответствуют реальным режимам отказов в рабочих условиях. Для решения этой проблемы техническая команда Licheng Blade выбрала в качестве основного решения высоколегированную холоднокатаную штамповую сталь LD (7Cr7Mo2V2Si).
Сталь LD сочетает в себе высокую износостойкость и высокую ударную вязкость:
Превосходная ударная вязкость: она превосходит по этому показателю традиционные штамповые стали для холодной обработки и быстрорежущие стали, что помогает противостоять сильным механическим ударам при вырубке толстых листов и предотвращает сколы кромок.
Исключительная износостойкость: оптимальное содержание углерода и легирующих элементов обеспечивает стабильную износостойкость в процессе непрерывной резки.
Кроме того, LCKNIFE отбирает высококачественный материал LD с металлургических заводов, например, премиальную сталь LD, полученную методом электрошлаковой переплавки (ESR), с минимальным содержанием вредных элементов, таких как сера и фосфор, а также без включений и дефектов сегрегации. Сырье отбирается с размерами меньше, чем у готового лезвия, чтобы обеспечить строгое соотношение ковки при формировании заготовки. Реальные испытания подтверждают, что лезвия из стали LD имеют до 4 раз больший срок службы по сравнению с быстрорежущей сталью W6.
3. Анализ процесса термообработки сердечника.
Для получения высококачественного лезвия требуются точные этапы термообработки, чтобы раскрыть его свойства в полной мере. Для режущих лезвий LCKNIFE разработала разумную спецификацию термообработки для материала LD, представленную ниже:
Нагрев и выдержка: Нагрейте материал LD до 1150℃ и выдержите до полной аустенитизации.
Предварительное охлаждение и закалка: Перед закалкой в масле предварительно охладите заготовки ножа для продольной резки до 1100℃, чтобы обеспечить идеальную мартенситную микроструктуру и целевую твердость.
Многократный отпуск: не менее трех отпусков при температуре 560–570℃ для ножей. Достаточный отпуск снимает внутренние остаточные напряжения в ножах, способствует вторичному упрочнению за счет осаждения диспергированных карбидов легирующей группы, а также повышает микроструктурную стабильность и стойкость к термической усталости.
Окончательная твердость: стабилизирована в диапазоне HRC 58–60, что обеспечивает оптимальный баланс твердости при резке ножом между сопротивлением и ударной вязкостью.
4. Практическая эффективность применения
Используемые на действующих производственных линиях, стальные лезвия для продольной резки Licheng LD в сочетании с оптимизированной термообработкой демонстрируют исключительную долговечность:
Прорыв в области резки: После длительного непрерывного сдвига при осмотре были обнаружены лишь незначительные следы износа кромки и отсутствие сколов.
Высокая ремонтопригодность: равномерный износ и структурная целостность поверхности ножа позволяют быстро перетачивать его для восстановления режущих свойств, снижая потери инструмента и общие эксплуатационные расходы.
Этот прорыв обеспечивает значительные экономические выгоды для промышленных потребителей, подтверждая при этом надежность стали LD как материала и возможность модернизации процесса изготовления режущих инструментов для толстолистовой стали.
Компания по производству лезвий Мааньшань Личенг, ОООДля производства высокоэффективных стальных ножниц используется широкий спектр высококачественных и подходящих материалов, а также передовые методы термической обработки, включая вакуумную термообработку, обработку при низких температурах и обработку в соляной ванне. Подробнее о листовой стали, нержавеющей стали, кремниевой стали, алюминии и меди.


 Сеть поддержка IPv6