Если выбор материала и термическая обработка представляют собой искусство производства лезвий, то шлифование — это микроскопическое искусство, которое в конечном итоге определяет срок службы лезвия.
Шлифование лезвия — это гораздо больше, чем просто придание ему формы. Материал лезвия определяет лишь его теоретический максимальный срок службы; фактическая топография его поверхности создается бесчисленными микроскопическими следами резания, оставленными абразивными зернами шлифовального круга.
На микронном — и даже субмикронном — уровне шлифование формирует режущую кромку, влияет на поверхностные напряжения и создает или устраняет микроскопические дефекты. Эти факторы напрямую влияют на точность резания, долговечность и срок службы. Таким образом, шлифование — это невидимая, но высокоточная форма микроскопического мастерства.
Качество шлифованной режущей кромки напрямую влияет на образование заусенцев, плоскостность кромки среза и срок службы лезвия. Следовательно, абразивный материал, размер зерна, твердость и структура шлифовального круга могут существенно повлиять на плоскостность лезвия, чистоту поверхности и даже на металлургическую микроструктуру поверхностного слоя.
Чтобы значительно улучшить качество поверхности ножа, процесс шлифования должен тщательно контролироваться для:
· Устранения микротрещин вдоль режущей кромки ножа.
· Создания оптимального радиуса кромки.
· Контроля остаточных напряжений в поверхностном слое.
· Контроля текстуры и шероховатости поверхности ножа.
· Предотвращения прижогов при шлифовании и образования термически измененных слоев на ножах.
| Типичное применение | Черновая — получистовая — чистовая обработка ножей | |||
| Исходный критерий отраслевого департамента | #25-#60 | #60-#100 | #100-#240 | #240-W20 |
| Достижимая шероховатость поверхности | Ra0.8 | Ra0.8-Ra0.4 | Ra0.4-Ra0.2 | Ra0.2-Ra0.05 |
Характеристики шлифовального круга
Коричневый электрокорунд обладает умеренной твердостью, высокой вязкостью и хорошей термостойкостью. Для чернового шлифования сырых материалов ножей обычно используются относительно крупные размеры зерна, например, от 46 до 60 грит. Керамические связки и открытые структуры обычно выбираются для обеспечения высокой пористости и эффективного удаления стружки.
Коричневый электрокорунд подходит для быстрого съема припуска, когда требуется большой припуск на механическую обработку. Хотя он обеспечивает высокую эффективность шлифования и позволяет относительно легко контролировать плоскостность лезвия, он дает сравнительно низкую чистоту поверхности. Полученная поверхность имеет более высокое значение Ra и отчетливо видимые следы шлифования.
Коричневый электрокорунд в основном используется для чернового шлифования лезвий из обычной углеродистой стали и ножей из низколегированной инструментальной стали, таких как ножи из стали 9CrSi. Он может быстро удалить окалину после термообработки и излишки материала. Однако, если его использовать непосредственно для чистового шлифования, грубая режущая кромка может увеличить трение во время резки, вызывая появление заусенцев на обрабатываемом материале.
Белый электрокорунд тверже коричневого электрокорунда. Его абразивные зерна имеют чрезвычайно острые режущие кромки, хотя материал сравнительно менее вязкий. Для чистового шлифования обычно используются средние размеры зерна, например, 80 грит.
Его превосходная способность к самозатачиванию и относительно низкая температура шлифования при правильном использовании для заточки ножей помогают предотвратить локальный отпуск, прижоги при шлифовании и микротрещины при шлифовании ножей из высоколегированной и быстрорежущей стали. Белый электрокорунд позволяет получить отличную плоскостность ножа и высокое качество чистовой обработки поверхности ножа.
Лезвия, отшлифованные кругами WA, имеют меньше микроскопических дефектов кромки. Во время резки высококачественная поверхность режущей кромки уменьшает адгезию и трение между лезвием и заготовками, улучшая износостойкость лезвий и уменьшая выкрашивание кромки.
Розовый электрокорунд производится путем добавления оксида хрома к белому электрокорунду. Он сочетает в себе высокую твердость с повышенной вязкостью и обеспечивает превосходную стойкость режущей кромки. Обычно используются мелкие размеры зерна, например, 100 грит.
Этот круг позволяет придать лезвию чрезвычайно гладкую, зеркальную поверхность, сохраняя при этом хорошие допуски на плоскостность и параллельность, а также помогает сохранить геометрическую точность лезвия и минимизировать деформацию.
PA шлифовальные кругиявляются отличными кругами для заточки инструментов, особенно подходящими для высококачественных термообработанных лезвий, изготовленных из штамповых и инструментальных сталей. Разработаны для шлифования быстрорежущей стали до твердости 56 HRC и выше. Исключительно гладкая поверхность лезвия обеспечивает более чистые и ровные края при резке нержавеющей стали или тонкого листа, значительно уменьшая заусенцы и продлевая время непрерывной работы.
Характеристики шлифовального круга
Изготовленный из алмазных абразивов, полимерной связки, добавок и алюминиевой основы, этот продукт формируется путем отверждения под горячим прессом. По мере постепенного износа полимерной матрицы затупившиеся алмазные зерна высвобождаются, постоянно обнажая свежие режущие кромки. Это свойство самозатачивания уменьшает засаливание и нагрузку, обеспечивая при этом гибкую и стабильную производительность шлифования. Идеально подходит для шлифования лезвий из вольфрамового твердого сплава.
Влияние на характеристики лезвия
При плоском шлифовании лезвий TCT эластичная полимерная матрица алмазного круга слегка подается, поглощая ударные нагрузки, тем самым минимизируя сколы кромки лезвия из вольфрамового твердого сплава и микротрещины, вызванные шлифованием. Это обеспечивает режущей кромке лезвия отличную устойчивость к сколам.
Этот круг предназначен для шлифования сверхтвердых материалов; низкое усилие шлифования создает минимальное тепло. Это значительно снижает риск термических прижогов и защищает кобальтовую связующую фазу от теплового повреждения. Полученная режущая кромка остается острой, сохраняя при этом отличную прямолинейность и микроплоскостность кромки.
Он также обеспечивает превосходное качество поверхности с тонкими, равномерными следами шлифования, позволяя выполнять чистовую обработку поверхностей кромки лезвия для достижения низкой шероховатости.
Влияние на эксплуатационные характеристики
Сверхвысокое качество обработки поверхности лезвия снижает сопротивление резке при обработке бумаги, а его исключительная острота обеспечивает чистые и точные поперечные разрезы при высокоинтенсивной продольной и поперечной резке. Устраняя микроскопические дефекты кромки, которые могут привести к преждевременному разрушению или износу, качественная поверхность кромки обеспечивает значительно более длительный срок службы лезвий.
Выбор правильного шлифовального круга, безусловно, является важной частью процесса обработки лезвия, но оптимизация параметров процесса шлифования также имеет решающее значение. Операторы станков должны уделять пристальное внимание следующим переменным:
Там, где позволяют характеристики станка и круга, можно увеличить окружную скорость шлифовального круга при умеренном снижении скорости подачи заготовки и продольной подачи. Такое сочетание позволяет получить более тонкие и равномерные микроскопические следы шлифования и отличное качество поверхности.
Правильно оптимизированный процесс снижает сопротивление резке и тепло трения, помогая предотвратить появление царапин на поверхности обрабатываемой полосы.
Абразивный материал, размер зерна, твердость и структура шлифовального круга напрямую определяют микрогеометрию, состояние поверхностных напряжений и срок службы режущей кромки лезвия. В следующих разделах рассматриваются выбор и применение шлифовальных кругов в трех различных отраслях — металлургии, производстве бумаги и пищевой промышленности — и объясняется, как оптимизировать процесс шлифования для каждой из них.
Режущие лезвия для металлургической промышленности, такие как ножи из стали H13, включая лезвия для горячей резки, летучих ножниц, а также ножи для резки среднего и толстого листа, работают в чрезвычайно суровых условиях. Во время эксплуатации эти лезвия подвергаются огромным механическим ударам и переменным тепловым нагрузкам. Эти лезвия, как правило, имеют большие размеры и требуют значительных припусков на механическую обработку.
Если выбран круг с неподходящей твердостью или связкой — например, слишком твердый круг из нормального электрокорунда — шлифование больших сечений может привести к чрезмерному выделению тепла.
Это тепло от шлифования может вызвать скрытую вторичную закалку на поверхности лезвия, локальные прижоги или микроскопические поверхностные трещины. При высоких металлургических ударных нагрузках такие трещины могут быстро распространяться, приводя к обширным сколам кромки или даже полному разрушению лезвия.
Обычно предпочтительнее использовать средне-мягкий круг из белого электрокорунда. Его отличные характеристики самозатачивания уменьшают накопление тепла. При тщательном контроле температуры можно добиться «холодного» или низкотемпературного шлифования, сохранить стабильность металлургической структуры лезвия, а также сохранить вязкость и усталостную прочность, необходимые для частых высоких ударных нагрузок.
Дисковые ножи для продольной резки, используемые для бумаги, пластиковой пленки, металлической ленты и аналогичных материалов, являются прецизионными вращающимися режущими инструментами. К ним предъявляются чрезвычайно строгие требования по плоскостности, параллельности, осевому биению и микроскопической шероховатости кромки. Их материалы также должны обладать отличной износостойкостью и остротой.
Например, верхние ножи для продольной резки, используемые в высокоскоростных бумагорезательных машинах, обычно изготавливаются из быстрорежущей стали, в то время как тонкие ножи, используемые в машинах для резки гофрокартона, часто изготавливаются из твердого сплава.
Если используется крупнозернистый круг с плохой способностью к самозатачиванию, на полученной кромке могут появиться микроскопические зазубрины. Когда нож для продольной резки вращается на высокой скорости, эти микроскопические неровности переносятся непосредственно на материал, вызывая заусенцы, разрывы или волнистые края.
Отклонения в ширине полотна или заусенцы вдоль края бумаги могут создать неравномерное натяжение между слоями во время высокоскоростной перемотки. Это может привести к серьезным проблемам с качеством, таким как телескопирование — когда слои смещаются вбок, и рулон приобретает ступенчатый, башенный профиль, — а также к рыхлым рулонам и складкам.
Плохо заточенные режущие кромки также создают большое количество бумажной пыли. Это не только загрязняет производственную зону, но и может внедряться в торцы бумажных рулонов, отрицательно влияя на последующую печать и конечное использование.
Следует использовать шлифовальные круги для чистовой обработки, такие как мелкозернистые круги PA, круги из эльбора (CBN) или алмазные круги на полимерной или керамической связке. Эти круги позволяют получить поверхность лезвия с исключительно гладкой, острой, зеркально отполированной режущей кромкой с шероховатостью поверхности до Ra 0,1.
Это обеспечивает чистую резку бумаги без заусенцев, минимизируя количество свободных бумажных волокон и пыли, тем самым существенно улучшая качество готовой бумаги. Более того, снижение тепловыделения от трения между ножом и материалом также уменьшает частоту замены ножей и значительно продлевает время непрерывной работы.
Ножи для пищевой промышленности, включая ножи для упаковочных машин, ножи для резки мяса и дисковые ножи для нарезки овощей, обычно изготавливаются из мартенситных нержавеющих сталей, таких как 3Cr13, 4Cr13, SUS420J2, 9Cr18MoV, SUS440B и SUS440C.
Основные требования к этим ножам включают безопасность пищевых продуктов, чистоту, минимальное удержание остатков, коррозионную стойкость и антипригарные свойства при резке.
Ножи для пищевой промышленности, особенно те, которые используются для резки морепродуктов, требуют мелкошлифованной или зеркально отполированной поверхности. Обычно требуется шероховатость поверхности Ra 0,4 или лучше.
Как и в случае со сталью или бумагой, если для обработки поверхностей пищевых ножей используется шлифовальный круг с крупным зерном, на поверхностях могут оставаться микроскопические бороздки. Эти бороздки могут удерживать загрязнения, способствовать росту бактерий и накапливать ионы хлорида из морской воды. Ионы хлорида могут повредить пассивную пленку на поверхности ножа из нержавеющей стали, инициируя локализованную питтинговую коррозию и в конечном итоге вызывая ржавчину.
Мелкозернистые круги из белого или розового электрокорунда могут обеспечить чистоту поверхности пищевого ножа примерно Ra0.4. Кроме того, дополнительная полировка может усилить зеркальный блеск, антипригарные свойства и остроту. Гладкая поверхность снижает сопротивление при резке и прилипание, особенно при обработке сахаристых, маслянистых, соленых или влажных продуктов. Это также минимизирует накопление остатков пищи или жидкости и помогает предприятиям пищевой промышленности соответствовать применимым гигиеническим требованиям.
Когда мы возвращаемся к современной металлургии и металлообработке и рассматриваем более подробные практические применения, эффективная резка листов и полос зависит от металлургических режущих инструментов, особенно ножей для продольной резки рулонов и ножей для резки стали. Характеристики ножа напрямую влияют на точность размеров и качество кромки обработанной металлической полосы.
Однако внимание часто уделяется только самому ножу — был ли правильно выбран материал, правильно ли выполнена термообработка и строго ли контролировались допуски на окончательную механическую обработку. Влияние шлифования на фактические характеристики ножа часто упускается из виду.
Эти ножи широко используются на линиях по обработке холоднокатаной стали, электротехнической стали, травлению, алюминия и нержавеющей стали для резки на узкие полосы. Их диапазон резки может варьироваться от ультратонкой фольги толщиной 0,05 мм до тяжелых рулонов толщиной 25 мм. Это всегда требует получения прямых кромок без разрывов при сохранении жестких допусков на размеры.
Эти ножи используются в различных тяжелых ножницах и должны соответствовать чрезвычайно строгим требованиям к прямолинейности реза, перпендикулярности и контролю заусенцев.
Приведенные выше примеры металлургических ножей обрабатывают материалы от ультратонкой фольги до толстолистового проката, работая в самых разных сложных промышленных условиях. А прочность, твердость и физические характеристики стального листа совершенно разные; первым соображением должен быть правильный выбор материала ножа, поскольку к материалам ножей премиум-класса относятся штамповые стали для холодной обработки D2 и LD, штамповая сталь для горячей обработки H13, быстрорежущая сталь M2, твердый сплав и т. д.
Это соответствие характеристик материала ножа и стального листа.
Выберите наиболее подходящий и экономически эффективный материал ножа, проанализировав его легирующий состав и требования к термообработке, а также всесторонне оценив его прочность, вязкость, износостойкость, красностойкость и пригодность для предполагаемых условий эксплуатации.
Правильный выбор материала гарантирует, что ножи будут устойчивы к выкрашиванию кромок и быстрому износу во время высокоскоростной работы, резки с сильными ударами или эксплуатации при высоких температурах. Это также предотвращает значительные производственные потери, вызванные частыми остановками, переточкой и заменой ножей.
Следующие два промышленных примера, предложенные LCKNIFE, демонстрируют практическую ценность сочетания высокоэффективных материалов с технологией прецизионного шлифования.
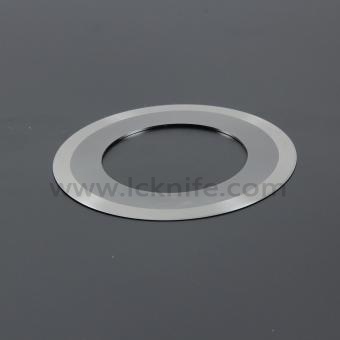
Крупная компания по производству конструкционной стали и обработке листового металла эксплуатирует производственную линию для оцинкованного листа толщиной 2 мм. На линии используются ножи для продольной резки из штамповой стали для холодной обработки D2 размером Ø310 × Ø180 × 15 мм.
Ножи имели чрезвычайно короткий срок службы и требовали частой замены и переточки. Производственную линию приходилось останавливать каждые несколько дней для повторной заточки ножа, что приводило к значительной потере времени на регулировку ножей, а это вызывало существенные потери производственной мощности.
Каждый комплект ножей мог обработать только около 1000 тонн оцинкованного листа. На обрезанных кромках также присутствовали заусенцы, а во время резки осыпался цинковый порошок, что увеличивало стоимость последующей вторичной обработки.
Хотя D2 обладает меньшей ударной вязкостью, чем DC53 и LD, ножи из D2, закаленные до HRC 58–60, должны быть полностью способны резать оцинкованный лист толщиной 2 мм. Почему же тогда проблема сохранялась?
Техническая команда Licheng посетила заказчика и провела там исследование. Но спектрометрический анализ подтвердил, что материал — D2, испытание на твердость по Роквеллу показало твердость ножа HRC 59, а проверка на координатно-измерительной машине не выявила проблем с размерами. Тем не менее, те же проблемы с производительностью продолжались.
Дальнейшая проверка, когда мы тщательно осмотрели нож, выявила плохое качество поверхности на наружной круглой поверхности. Инструментальные измерения показали шероховатость поверхности Ra 1,0, что указывает на то, что метод шлифования был неподходящим.
Расследование показало, что для шлифования ножей использовались круги из коричневого электрокорунда и белого электрокорунда марки 46M; они давали плохое качество поверхности при шлифовании материалов высокой твердости. При чрезмерной скорости подачи или недостаточном охлаждении температура поверхности заготовки могла резко возрасти.
Однако D2 — это высокоуглеродистая, высокохромистая ледебуритная сталь со значительной карбидной ликвацией. Она особенно чувствительна к теплоте трения и начинает терять твердость в качестве режущего ножа из-за отпуска при температурах выше примерно 480°C. Практическим результатом является резкое сокращение срока службы ножа.
Затем команда LCKNIFE заменила круги для переточки заказчика на круги из белого электрокорунда зернистостью 80, марки K, посоветовала поддерживать подачу ниже 0,01 мм за проход и выполнила два или три окончательных выхаживающих прохода для стабилизации поверхности и минимизации термически индуцированных напряжений.
Тщательно контролируйте температуру шлифования, чтобы предотвратить прижоги отпуска и избежать снижения твердости наружной круглой поверхности. В случае такого размягчения поверхности ножи в противном случае были бы подвержены микровыкрашиванию и ускоренному износу при резке оцинкованного листа.
Часто правьте шлифовальный круг, чтобы предотвратить затупление абразива, которое может вызвать чрезмерное тепло трения и прижоги при шлифовании.
После того как команда Licheng оптимизировала процесс шлифования, те же ножи для продольной резки прослужили почти в три раза дольше, чем раньше. Производственная мощность увеличилась с примерно 1000 тонн до почти 3000 тонн на комплект того же ножа.
Незапланированные простои из-за частой переточки и замены ножей были значительно сокращены. Поверхности реза стали гладкими и прямыми, а проблемы с выкрашиванием кромок и заусенцами, которые беспокоили цех в течение длительного времени, были эффективно решены.
Высокотехнологичная прокатная компания специализируется на основных материалах для двигателей на новых источниках энергии, включая листы электротехнической стали и ультратонкие прецизионные алюминиевые изделия толщиной от 0,05 мм до 2,0 мм.
Компания предъявляет исключительно строгие требования к точности размеров и шероховатости поверхности своих ножей для продольной резки рулонов.
Электротехническая сталь относительно твердая и абразивная, в то время как алюминиевая фольга очень восприимчива к образованию заусенцев на кромках и термической деформации, вызванной трением.
Ранее заказчик использовал ножи для продольной резки из быстрорежущей стали M2. Хотя твердость корпусов лезвий соответствовала спецификациям, шлифованные поверхности режущих кромок и боковых граней лезвий были недостаточно доработаны. Это приводило к высокому сопротивлению при резке, обширным микроскопическим разрывам вдоль кромок реза и неприемлемо высокой частоте замены лезвий.
Команда Licheng усовершенствовала процесс финишной обработки ножей для продольной резки, используемых на этой производственной линии.
Оптимизация шлифовального круга для поверхностей ножей продольной резки. Внешние круглые поверхности и две основные поверхности. Замена круга на PA 180# для прецизионного шлифования. Его превосходная способность к самозатачиванию эффективно предотвращала прижоги на поверхности заготовки из-за чрезмерного тепла при шлифовании.
Кроме того, притирка двух основных поверхностей лезвий позволила достичь шероховатости лучше Ra0.1, а также обеспечить хороший контроль плоскостности и параллельности в пределах 0,001 мм.
Периферийная скорость шлифовального круга была увеличена настолько, насколько это допускали спецификации круга и станка, в то время как скорость вращения заготовки лезвия и скорость продольной подачи были умеренно снижены.
Благодаря прецизионному шлифованию бесчисленные микроскопические следы абразива на поверхностях лезвий стали чрезвычайно тонкими и равномерными, что существенно снизило шероховатость поверхности.
В результате значительно снизились сопротивление резке и тепло трения при высокоскоростной продольной резке электротехнической стали и алюминия. Время непрерывной работы увеличилось более чем на 40%.
Обработанная полоса имела чистые кромки без заусенцев или скручивания кромок, что привело к существенному улучшению выхода годной продукции и общего качества производства.
Материал лезвия и термическая обработка закладывают основу режущих характеристик, но прецизионное шлифование определяет, насколько этот потенциал реализуется в реальной эксплуатации. Материал шлифовального круга, размер зерна, марка, структура, состояние правки, скорость подачи, скорость вращения круга, подача охлаждающей жидкости и стратегия выхаживания — все это влияет на микроскопическое состояние режущей кромки.
Для инструментальных ножей, будь то в металлургической, бумажной или пищевой промышленности, правильно спроектированный процесс шлифования может устранить микротрещины, контролировать остаточные напряжения, предотвратить термические повреждения, улучшить чистоту поверхности, снизить сопротивление резке и значительно продлить срок службы лезвия. И наоборот, неподходящий круг или плохо контролируемый процесс шлифования сведут на нет вклад даже самой качественной стали и термической обработки.
|
Шероховатость поверхности Сравнение шлифования поперечного сечения |
||||||||||||||||||||
|
Китай |
Старый |
▽14 |
▽13 |
▽12 |
▽11 |
▽10 |
▽9 |
▽8 |
▽7 |
▽6 |
|
▽5 |
|
▽4 |
|
▽3 |
|
▽2 |
|
▽1 |
|
Rz |
0.05 |
0.1 |
0.2 |
0.4 |
0.8 |
1.6 |
3.2 |
6.3 |
10 |
|
20 |
|
40 |
|
80 |
|
160 |
|
320 |
|
|
Ra |
0.012 |
0.025 |
0.05 |
0.1 |
0.2 |
0.4 |
0.8 |
1.6 |
3.2 |
|
6.3 |
|
12.5 |
|
25 |
|
50 |
|
100 |
|
|
Япония |
Старый |
▽▽▽▽ |
▽▽▽ |
▽▽ |
|
▽▽ |
|
▽ |
|
▽ |
|
|
|
|
||||||
|
Rz |
0.05 |
0.1 |
0.2 |
0.4 |
0.8 |
1.6 |
3.2 |
6.3 |
12.5 |
|
25 |
|
50 |
|
100 |
|
200 |
|
400 |
|
|
|
Z |
Z |
Z |
Z |
Z |
Z |
Z |
Z |
Z |
|
Z |
|
Z |
|
Z |
|
Z |
|
Z |
|
|
Ra |
0.013 |
0.025 |
0.05 |
0.10 |
0.20 |
0.40 |
0.80 |
1.6 |
3.2 |
|
6.3 |
|
12.5 |
|
25 |
|
50 |
|
100 |
|
|
|
a |
а |
а |
а |
а |
а |
а |
а |
а |
|
а |
|
а |
|
а |
|
а |
|
а |
|
Будучи профессиональным производителем промышленных ножей, компания Licheng объединяет передовое материаловедение, проверенную технологию термообработки, прецизионные производственные процессы и строгие стандарты качества в каждом производимом ею ноже для продольной резки рулонов и ноже для гильотинных ножниц.
Ma'anshan Licheng Blade Manufactory


 Сеть поддержка IPv6
Сканирование в wechat: